铝合金门窗设备升级指南 高速双工作台数控加工中心与铝型材端铣设备的选型与应用
随着建筑门窗行业向节能化、系统化、定制化方向快速发展,铝合金门窗对加工精度、生产效率及柔性制造能力的要求日益严苛。传统单工作台设备在批量订单与异形订单交错的生产场景中,频繁换料与对刀已成为制约产能的明显瓶颈。在此背景下,高速双工作台数控加工中心与专用铝型材端铣设备逐渐成为中大型门窗企业的核心装备,其技术特性直接决定了型材加工的断面质量与组装配合精度。
一、高速双工作台数控加工中心的结构特点与技术优势
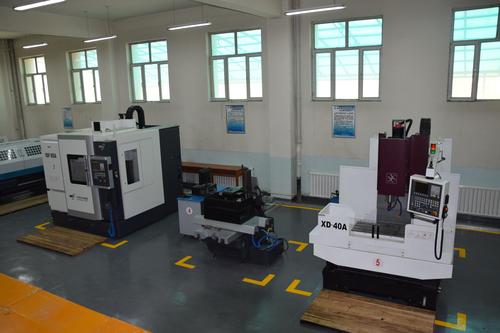
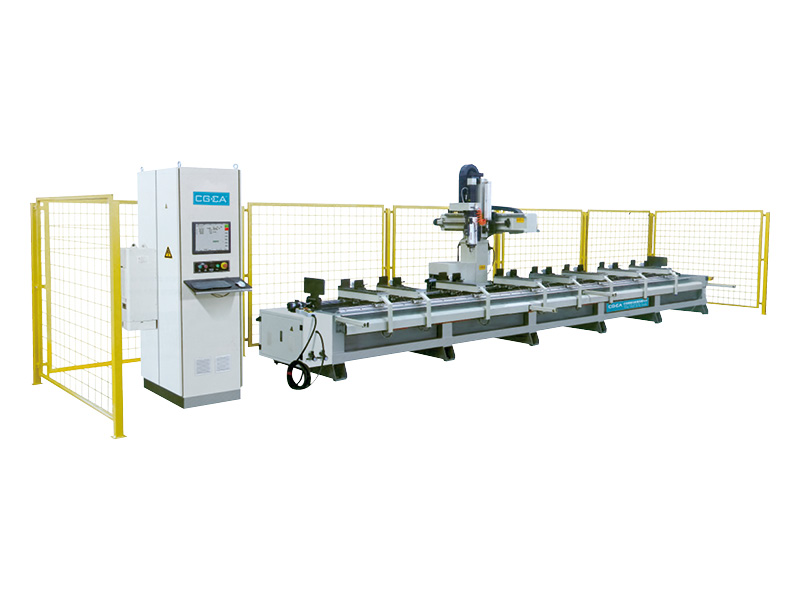
高速双工作台数控加工中心针对铝型材铣削、钻孔、攻丝等多工序复合加工需求设计。设备采用双工作台交替作业模式:一侧工作台处于加工状态时,另一侧同步进行装卸料与夹具定位,有效消除辅助停机时间,使主轴利用率大幅提升。相比传统单台面设备,双工作台结构在批量加工标准门窗料时,产能可提升40%至60%。
在核心部件方面,该类设备通常配置高刚性龙门框架与高速电主轴,转速可达18000至24000转/分钟,配合伺服驱动系统实现快速移动与精准插补。针对铝合金型材易粘连、散热快的切削特性,主轴配备微量润滑或油雾冷却系统,既保证排屑顺畅,又避免切削液对型材表面的腐蚀。数控系统支持CAD/CAM数据直接导入,可完成孔位、槽口、榫头的三维加工,角度精度可控制在±0.05毫米以内,满足系统门窗对五金安装孔的严苛要求。
值得关注的是,双工作台之间的交互定位精度依赖于重复定位装置。多数高端机型采用锥销定位与端面夹紧组合机构,确保工作台交换后基准一致性。用户在选型时应重点考察交换重复定位精度,而非仅关注切削进给速度。
二、铝型材端铣设备的工艺定位与关键参数
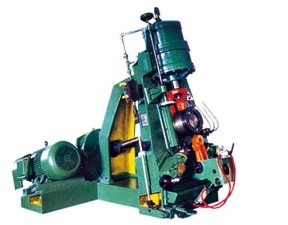
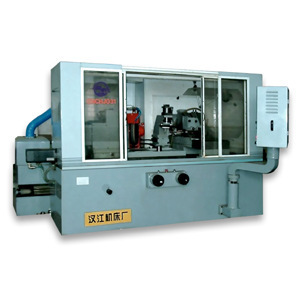
端铣设备专注于型材端面的铣削加工,包括端面平整、台阶铣削、榫口成型及排水槽加工。与加工中心的多轴联动铣削不同,端铣设备通常以单轴或多轴独立铣削头的形式布置,适合大批量、单一品种或族系化型材的高效端面处理。例如,在推拉窗、平开窗的生产中,端铣工序主要负责中梃端面、边框端头及扇料拼角的成型加工,为后续组角或螺接提供基准面。
铝型材端铣设备的关键性能指标体现在三个方面:其一,主轴刚性与刀具装夹方式。端铣刀具直径较大时,径向切削力显著增加,因此主轴需采用高刚性锥孔结构或液压刀柄,避免高速切削时产生振纹与让刀;其二,定位基准的可调性。不同系列型材的端面形状与切削余量各异,设备应具备机械靠栅与程序可调定位块双重定位方式,以覆盖多品种生产;其三,排屑与防护。端面铣削属于连续切削,铝屑易在刀具周围堆积,影响表面质量并加剧刀具磨损,大流量冷却与链板排屑配合是必要的设计选项。
在工艺衔接上,端铣设备常与双头切割锯、组角机组成流水线。合理的工艺顺序应是:切割定长后,先进行端面铣削修正切割端面垂直度与粗糙度,再转入加工中心完成五金孔位与执手槽的复合加工。如此可避免铣削振动对已加工孔位的精度影响,同时降低刀具非正常磨损。
三、设备选型中的实践要点
对于门窗加工企业而言,设备选型不应盲目追求高转速或大功率,而应从产品结构、订单批量及工艺链路综合分析。若企业承接系统门窗、幕墙料或工业铝型材加工,且孔位与槽口种类繁多,优先选择具备双工作台交换能力的五轴或四轴加工中心,以换取柔性加工优势。若以标准门窗批量生产为主,前端增加铝型材端铣设备并搭配三轴加工中心,则单位成本更低、维护更简便。
应警惕“高速”掩盖下的有效加工时间指标。对于双工作台设备,真正有价值的是主轴铣削时间与总节拍时间的比值。企业在试切验收时建议使用真实订单料件,连续运行不少于4小时,记录无故障加工节拍、换台时间与刀具更换频次,而非仅凭短时演示速度定论。
四、未来趋势
门窗机械正朝着单元化、数字化与自动化集成方向演进。双工作台加工中心将与桁架机械手、料仓系统结合,形成少人化加工单元;铝型材端铣设备则在刀具监控与在线补偿技术上继续突破,通过测头反馈实现端面尺寸的闭环控制。对制造企业来说,选择可开放数据接口、支持MES对接的设备平台,将比单一参数比拼具备更持久的设备生命周期价值。
如若转载,请注明出处:http://www.ahpzjd.com/product/23.html
更新时间:2026-09-15 03:05:30